福州熱鍍鋅鋼管加工的工藝流程
福州熱鍍鋅鋼管加工因其優(yōu)異的耐腐蝕性能����,被廣泛應(yīng)用于建筑����、市政、消防及工業(yè)管道系統(tǒng)中���。
福州熱鍍鋅鋼管加工因其優(yōu)異的耐腐蝕性能�,被廣泛應(yīng)用于建筑���、市政����、消防及工業(yè)管道系統(tǒng)中�����。其加工工藝主要分為兩大類別:一種是用于焊接鋼管的熔劑法(濕法)熱鍍鋅�����,另一種是用于無(wú)縫鋼管或構(gòu)件(如管接件)的氧化還原法(干法)熱鍍鋅�����。盡管適用對(duì)象不同,但核心工藝流程均圍繞“表面潔凈度”與“鋅層附著力”展開�,主要包括以下八個(gè)關(guān)鍵步驟:
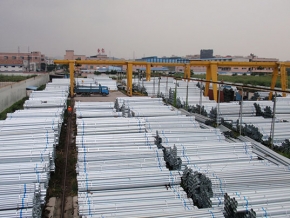 1. 堿洗脫脂(除油)
鋼管在軋制、儲(chǔ)存和運(yùn)輸過(guò)程中���,表面會(huì)附著大量油污和灰塵���。若直接進(jìn)入酸洗環(huán)節(jié),油污會(huì)阻礙酸液與氧化鐵皮的接觸�,導(dǎo)致除銹不徹 底。因此�,需先將鋼管浸入高溫堿性溶液(如氫氧化鈉、碳酸鈉混合液)中�����,通過(guò)化學(xué)皂化和乳化作用���,清除表面油脂。
2. 水洗與酸洗除銹
脫脂后的鋼管需經(jīng)過(guò)清水沖洗����,隨后進(jìn)入酸洗槽。通常使用鹽酸或硫酸溶液�,通過(guò)化學(xué)反應(yīng)溶解鋼管表面的氧化鐵(鐵銹)和軋制氧化皮��。此步驟對(duì)鋼管表面粗糙度有直接影響��,酸洗過(guò)度會(huì)導(dǎo)致管壁減薄�,不足則會(huì)影響后續(xù)鍍層的結(jié)合力�。
3. 水洗、助鍍與烘干(干法核心)
酸洗后的鋼管再次水洗以去除殘留酸液���,隨后進(jìn)入助鍍劑(通常為氯化鋅和氯化銨的混合水溶液)中浸泡�����。助鍍劑的作用至關(guān)重要:它能在鋼管表面形成一層鹽膜�,防止酸洗后的潔凈表面在暴露于空氣時(shí)二次氧化�����,并降低鋅液的表面張力�,促進(jìn)鐵鋅合金層的形成。最后�,鋼管被送入烘干預(yù)熱爐,去除水分并預(yù)熱至接近鋅液溫度�����,以防止爆鋅。
4. 熱浸鍍鋅
這是整個(gè)工藝的核心環(huán)節(jié)�����。預(yù)處理完畢的鋼管被浸入溫度維持在 445℃~465℃ 的熔融鋅鍋中��。在高溫下����,鐵基體與鋅液發(fā)生復(fù)雜的物理化學(xué)反應(yīng):首先鐵溶解于鋅液,隨后在界面處形成由多種鐵鋅合金相組成的金屬間化合物層(即合金層)�,外層則是純鋅層。浸鋅時(shí)間通?���?刂圃跀?shù)分鐘,以確保鍍層厚度均勻����。
5. 內(nèi)外吹與冷卻
鋼管從鋅鍋提出后,表面附著大量多余的鋅液�。此時(shí)需立即進(jìn)行內(nèi)吹和外吹處理�����。外吹通常采用高壓壓縮空氣,將管外多余的鋅液吹落��;內(nèi)吹則通過(guò)專用設(shè)備從管內(nèi)吹入高壓氣體�,確保內(nèi)壁鍍鋅層光滑且無(wú)鋅瘤。隨后���,鋼管進(jìn)入冷卻水槽進(jìn)行快速冷卻�,以固定鍍層結(jié)構(gòu)并防止高溫下鍍層繼續(xù)生長(zhǎng)變脆��。
6. 鈍化處理
剛出鋅鍋的鍍鋅層表面雖已形成保護(hù)膜�����,但在潮濕空氣中仍可能發(fā)生“白銹”(堿式碳酸鋅)����。為了進(jìn)一步提高耐腐蝕性,鋼管需浸入鉻酸或三價(jià)鉻鈍化液中�,在鋅層表面生成一層致密、穩(wěn)定的氧化保護(hù)膜����,顯著提升其抗變色和抗腐蝕能力。
7. 修整與檢驗(yàn)
最后����,對(duì)管端多余的鋅刺進(jìn)行打磨修整����,確保螺紋連接的順暢�。成品需經(jīng)過(guò)嚴(yán)格的質(zhì)量檢驗(yàn),包括鍍層厚度測(cè)試(磁性測(cè)厚儀)��、附著力測(cè)試(錘擊或彎曲試驗(yàn))以及外觀檢查��,確保無(wú)漏鍍���、氣泡�����、裂紋等缺陷��,終包裝入庫(kù)����。
通過(guò)上述的工藝流程����,熱鍍鋅鋼管獲得了兼具犧牲陽(yáng)極保護(hù)與物理屏障作用的堅(jiān)固鍍層,使用壽命可達(dá)數(shù)十年之久����。


 網(wǎng)站首頁(yè)
 產(chǎn)品中心
 添加微信
 電話咨詢